English
 Español
 Consulta
El aluminio se usa ampliamente en componentes automotrices, piezas aeroespaciales, maquinaria, fabricación, electrónica y metalurgia en general debido a su bajo peso, resistencia a la corrosión y buena maquinabilidad. Sin embargo, mecanizar aluminio con una fresa giratoria puede crear un problema común: los filos de corte se llenan de virutas de aluminio, la herramienta comienza a generar calor excesivo y el rendimiento de corte disminuye rápidamente.
Para los fabricantes, equipos de mantenimiento y distribuidores de herramientas industriales, esto es más que una cuestión de mantenimiento de herramientas. Una fresa de carburo cargada puede aumentar el tiempo de procesamiento, reducir la calidad de la superficie, acortar la vida útil de la herramienta y generar resultados inconsistentes entre los operadores.
Elegir la fresa de carburo adecuada para aluminio y controlar las condiciones de corte puede reducir significativamente estos problemas. Los factores clave incluyen la geometría de las rebabas, el estilo de corte, la velocidad de rotación, la presión aplicada, la lubricación, la evacuación de virutas y el estado de la herramienta rotativa.
¿Por qué el aluminio obstruye las rebabas de carburo?
El aluminio es relativamente blando y dúctil en comparación con muchos metales ferrosos. Durante el corte rotativo, el material puede producir virutas que es más probable que se manchen o se adhieran a los bordes cortantes en lugar de romperse limpiamente.
Cuando el aluminio comienza a acumularse entre los dientes de una fresa de carburo, el espacio disponible para la flauta se vuelve más pequeño. Esto restringe la evacuación de virutas y reduce la capacidad de los filos de corte para enganchar material fresco.
El proceso puede entonces volverse autorreforzado:
| problema | ¿Qué sucede durante el corte? | Posible resultado |
|---|---|---|
| Carga de virutas de aluminio | Las virutas se acumulan entre los dientes cortantes. | Eficiencia de corte reducida |
| Espacio de flauta restringido | Las virutas no pueden evacuar libremente | Más roce y fricción |
| Mayor fricción | Se desarrolla más calor en la zona de corte. | Sobrecalentamiento y mal acabado. |
| Bordes cortantes desafilados o cargados | Eliminación de material menos eficaz | El operador aplica más presión. |
| presión excesiva | Más fricción y calor | Desgaste más rápido de la herramienta y corte inconsistente |
Esta es la razón por la que simplemente aumentar la presión no suele ser una respuesta eficaz cuando una fresa empieza a cortar mal. El objetivo es mantener una acción de corte eficiente y permitir que la fresa elimine y evacue virutas continuamente.
Elija una fresa de carburo diseñada para aluminio
Una de las decisiones más importantes es el estilo de corte.
Una fresa de carburo de doble corte convencional se utiliza ampliamente para acero, acero inoxidable, hierro fundido y desbarbado en general. Sus múltiples filos de corte que se cruzan pueden producir virutas relativamente pequeñas y una acción de corte controlada.
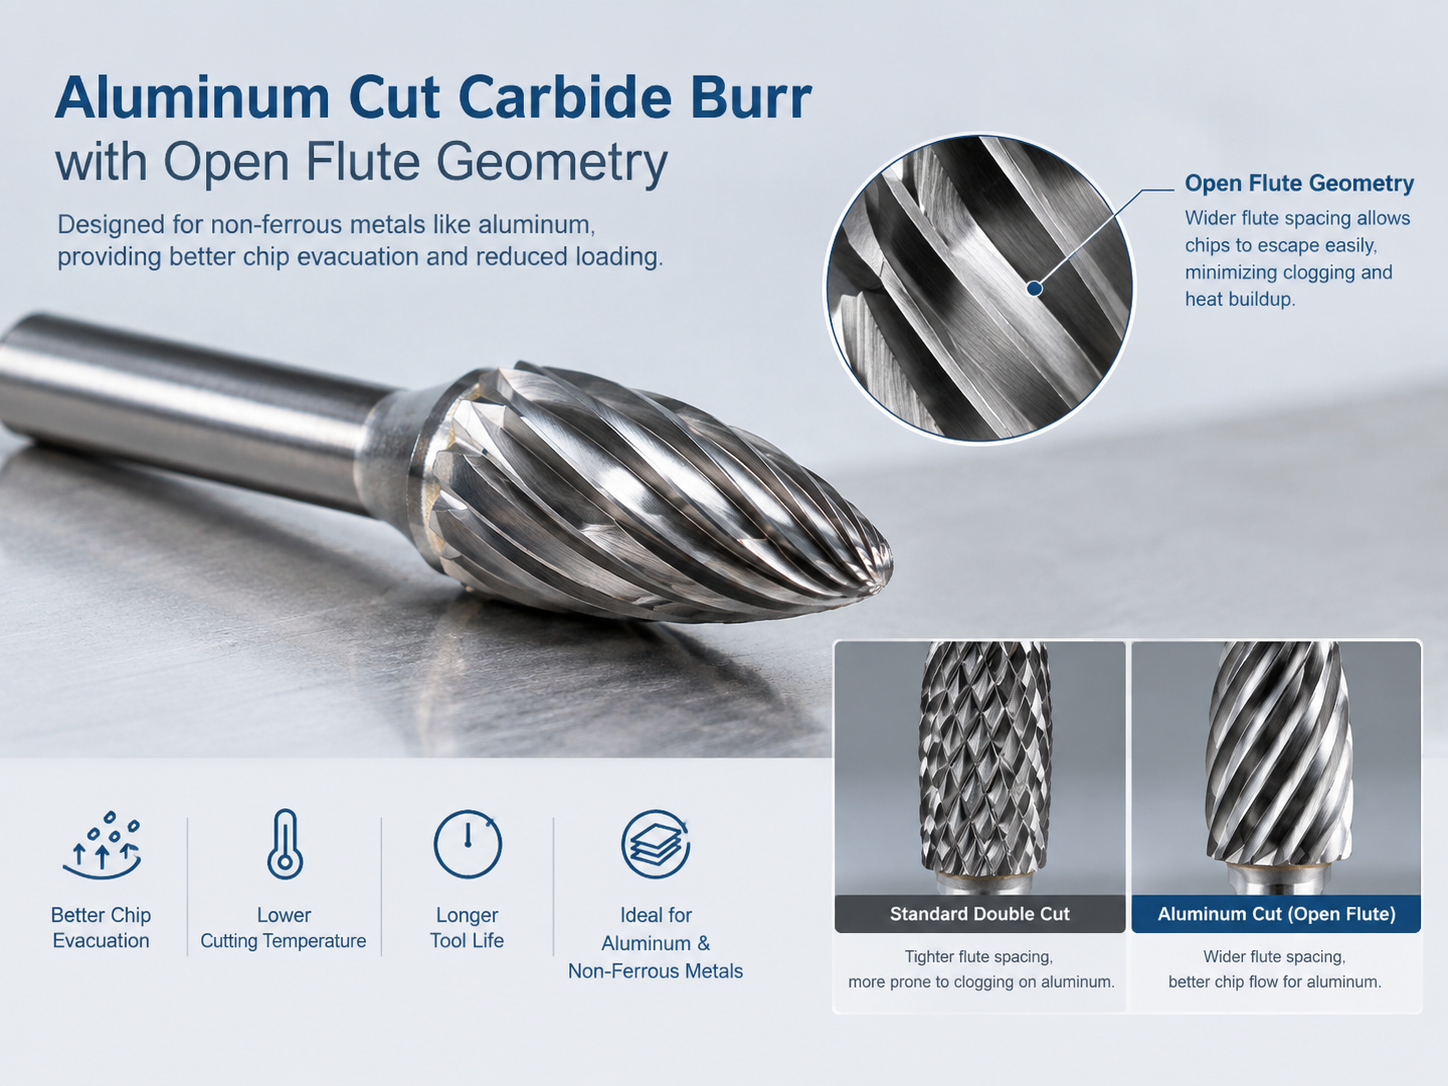
El aluminio suele beneficiarse de una geometría de corte más abierta. Las fresas de carburo no ferrosos o específicas para aluminio suelen utilizar canales más anchos y abiertos para proporcionar espacio adicional para la evacuación de virutas.
Los fabricantes suelen describir estos productos como corte de aluminio, corte no ferroso o terminología similar. United Abrasives, por ejemplo, describe sus fresas de carburo no ferroso de corte único como si tuvieran un corte más abierto diseñado para reducir la carga sobre materiales más blandos y mejorar el flujo de viruta.
Un enfoque de selección práctico es:
| Aplicación de aluminio | Característica de las rebabas de carburo a considerar |
| Desbarbado general de aluminio | Corte de aluminio/no ferrosos |
| Alta eliminación de material | Geometría de flauta abierta |
| Conformación de superficies | Corte adecuado basto o específico para aluminio |
| Zonas estrechas | Fresa de pequeño diámetro con forma adecuada |
| Ampliación del agujero | Perfil cilíndrico, de bola u otro perfil adecuado |
| Limpieza de soldadura en aluminio. | Forma y corte seleccionados según acceso y geometría de soldadura. |
| Contorno fino | Rebaba más pequeña con geometría de corte controlada |
La elección exacta también debe considerar la aleación de aluminio, el espesor del material, el acabado superficial requerido, la cantidad de material a eliminar y el tipo de herramienta rotativa que se utiliza.
Corte simple versus corte doble para aluminio
Los términos corte simple y corte doble describen la disposición de los dientes cortantes en la fresa.
Para muchas aplicaciones de aluminio, un diseño no ferroso o de corte único específico para aluminio es útil porque el espacio más amplio entre las ranuras proporciona más espacio para que las virutas salgan de la zona de corte.
Una fresa convencional de doble corte puede seguir siendo útil en determinadas situaciones, pero no debe considerarse automáticamente como la opción predeterminada para todas las operaciones con aluminio.
La cuestión más importante no es simplemente si una fresa tiene uno o dos cortes. Se trata de si la geometría de corte completa es apropiada para el material de la pieza de trabajo y las condiciones de funcionamiento.
Para aplicaciones de producción, los fabricantes deben evaluar:
Una fresa que elimina el material de manera agresiva pero que requiere una limpieza frecuente puede no ofrecer el costo de procesamiento general más bajo.
Controle las RPM según el diámetro de la rebaba
La velocidad de rotación es una de las variables más importantes en el rendimiento de las fresas de carburo.
No existe una RPM única que funcione para todas las fresas de carburo utilizadas en aluminio. Un cabezal de corte más pequeño generalmente puede funcionar a una velocidad de rotación más alta que un cabezal más grande, mientras que siempre se deben respetar las RPM máximas del fabricante.
Las tablas de velocidades de fresas de carburo publicadas muestran diferencias sustanciales según el diámetro y el material de las fresas. Por ejemplo, una referencia industrial proporciona rangos de velocidad separados para aluminio y otros grupos de materiales, mientras que otro fabricante proporciona valores máximos de RPM específicos para tamaños de rebabas no ferrosos individuales.
Por lo tanto, es mejor utilizar la siguiente tabla como marco de partida en lugar de como especificación de producción universal:
| Diámetro del cabezal de fresa | Principio general |
|---|---|
| Diámetro pequeño | RPM más altas pueden ser apropiadas |
| Diámetro medio | Se utilizan habitualmente RPM moderadas |
| Gran diámetro | Se deben reducir las RPM |
| Fresa de mango largo | Siga las instrucciones de velocidad específicas del fabricante. |
| Fresa específica para aluminio | Utilice el rango operativo recomendado por el fabricante. |
Siempre verifique tres cosas antes de configurar la máquina:
Una guía de fresas de carburo industrial actual también señala que el diámetro del cabezal tiene un efecto directo sobre las RPM recomendadas y que exceder la velocidad nominal puede crear un riesgo grave de falla de la herramienta.
Por qué las RPM excesivas pueden aumentar el calor
Una mayor velocidad no significa automáticamente una producción más rápida.
Si la fresa se utiliza a una velocidad inadecuada para su diámetro, combinada con una presión excesiva o una evacuación de viruta insuficiente, el calor puede acumularse rápidamente en la zona de corte.
El calor puede hacer que el aluminio sea más propenso a adherirse a los bordes cortantes. Una vez que el material comienza a acumularse en la rebaba, la acción de corte se vuelve menos eficiente. La herramienta puede comenzar a frotar contra la pieza de trabajo, creando fricción adicional.
Esto puede producir un ciclo:
Alta fricción → mayor temperatura → acumulación de aluminio → peor corte → más presión del operador → aún más fricción.
La condición operativa correcta debe permitir que los dientes de carburo corten consistentemente mientras las virutas salen de la zona de corte sin acumulación excesiva.
Evite la presión excesiva al cortar aluminio
Una respuesta común del operador al corte lento es empujar más fuerte.
Esto puede ser contraproducente.
Las fresas de carburo están diseñadas para eliminar material a través de sus bordes cortantes. Una presión excesiva aumenta la fuerza de contacto y puede hacer que la herramienta roce en lugar de cortar de manera eficiente. También puede aumentar la vibración, el calor y la tensión mecánica en la fresa y la herramienta rotativa.
Un mejor enfoque es utilizar presión controlada y permitir que la geometría de corte haga el trabajo.
Durante la producción, los operadores deben prestar atención a varias señales:
Si de repente la rebaba requiere mucha más presión que al comienzo de la operación, inspeccione los bordes cortantes y la condición de carga de viruta antes de simplemente aumentar la fuerza.
Utilice lubricación cuando sea apropiado
La lubricación puede ayudar a reducir la fricción y la adhesión del aluminio durante el corte rotativo.
Algunos fabricantes de fresas de carburo y guías de aplicaciones industriales recomiendan utilizar un lubricante o un auxiliar de corte adecuado al procesar aluminio. Las directrices publicadas incluyen productos como cera de abejas o fluidos de corte compatibles con el aluminio.
El producto exacto debe seleccionarse de acuerdo con el entorno de trabajo y los procesos de fabricación posteriores.
Por ejemplo, si el componente de aluminio se pintará, soldará, adherirá, anodizará o tratará químicamente, el equipo de producción debe verificar que el lubricante seleccionado no cree un problema de contaminación.
Un procedimiento de producción práctico puede incluir:
La lubricación debe apoyar el proceso de corte, no compensar una geometría de rebaba inadecuada o condiciones de funcionamiento incorrectas.
Mantenga la fresa en movimiento durante la pasada de corte
Mantener una fresa de carburo en una posición durante demasiado tiempo puede concentrar el calor en un área pequeña.
Para dar forma y retirar material, el movimiento controlado ayuda a distribuir la carga de corte en el área de trabajo. Esto es particularmente importante cuando se eliminan grandes cantidades de aluminio.
En lugar de forzar la rebaba profundamente en un lugar, los operadores pueden utilizar pasadas controladas y eliminar material progresivamente.
Por ejemplo, al ampliar una abertura de aluminio:
Esta técnica también ayuda a reducir el agarre repentino y hace que el proceso sea más fácil de controlar.
Seleccione la forma de rebaba adecuada para la aplicación de aluminio
La forma de las fresas de metal duro es otro factor de selección importante.
Diferentes perfiles proporcionan diferentes niveles de acceso y control.
| Forma de rebaba | Aplicación típica de aluminio |
|---|---|
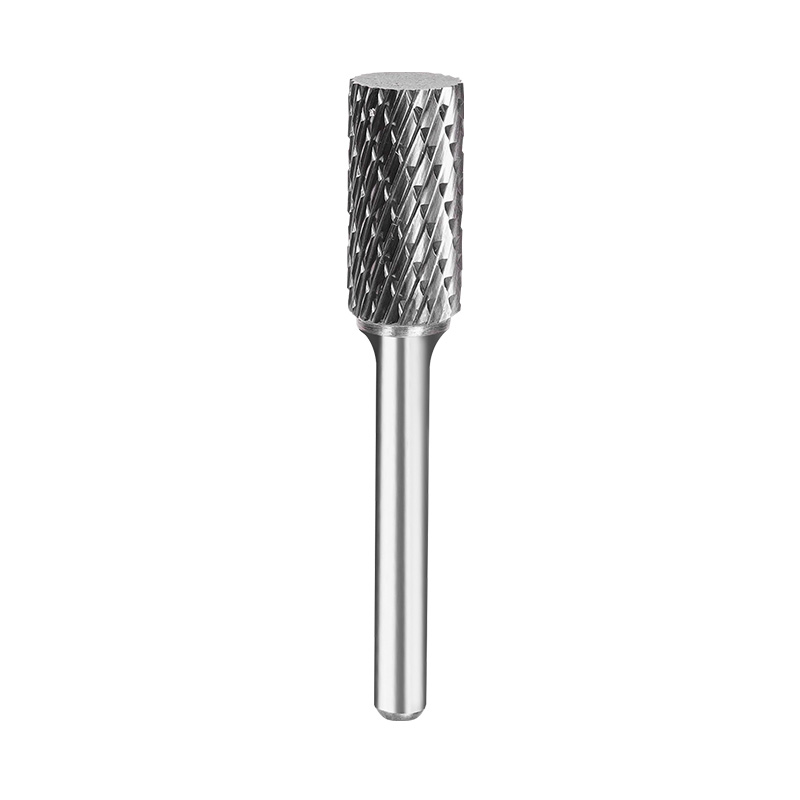
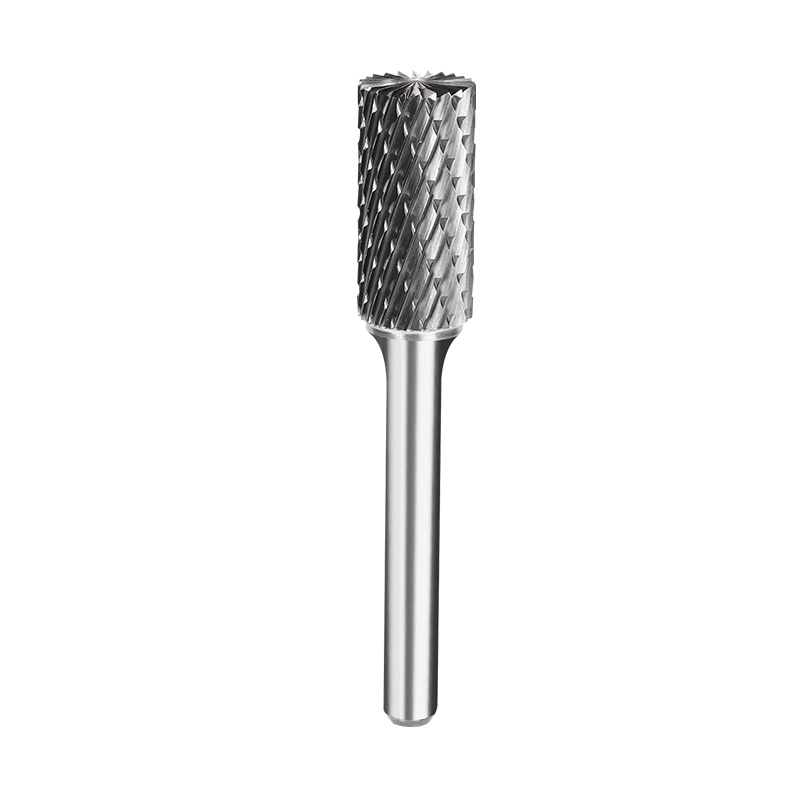
| cilíndrico | Superficies planas, ranuras, bordes, eliminación de material en general. |
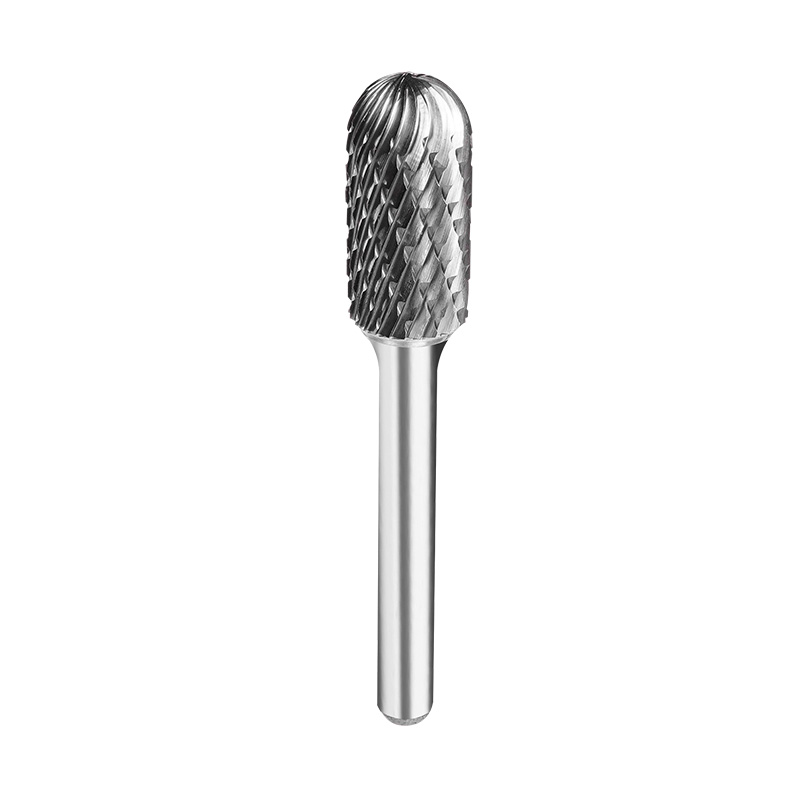
| cilíndrico with radius end | Conformación de superficies and controlled edge work |
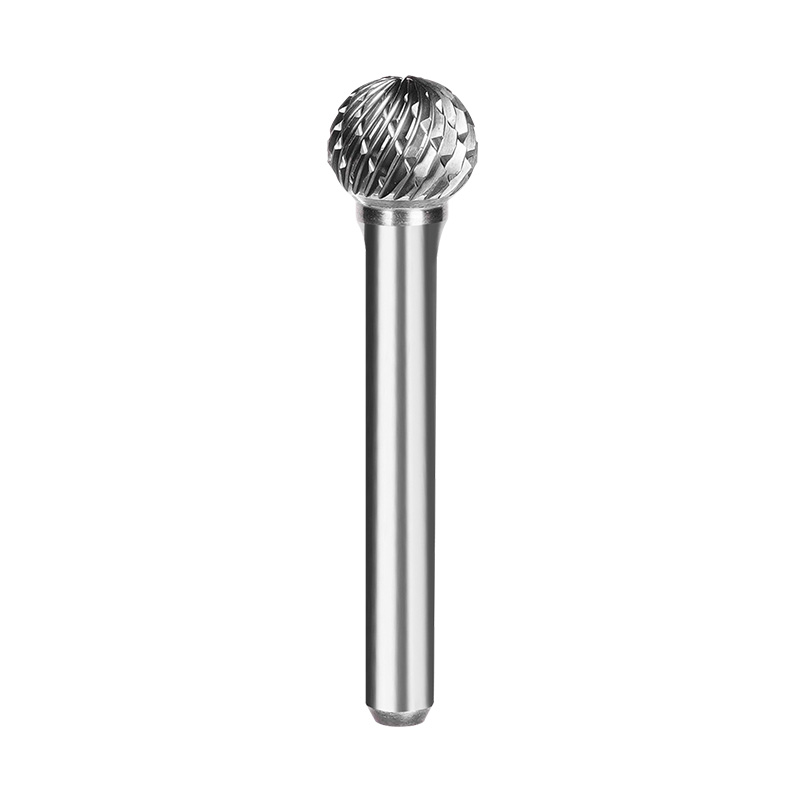
| pelota | Ranuras, áreas cóncavas, mezclas y trabajos de cavidades. |
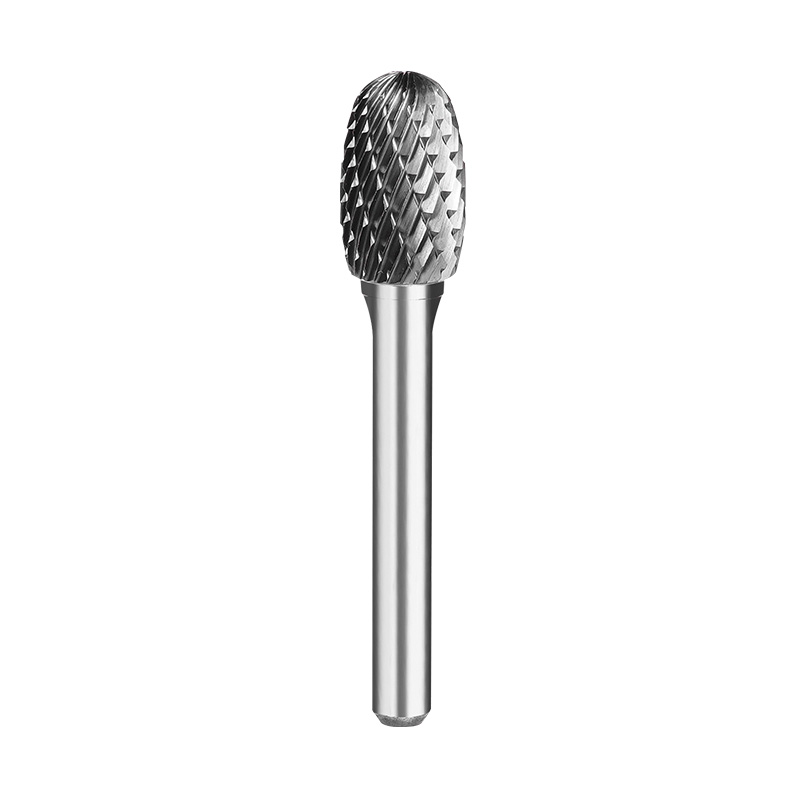
| Ovalado | Superficies curvas y transiciones. |
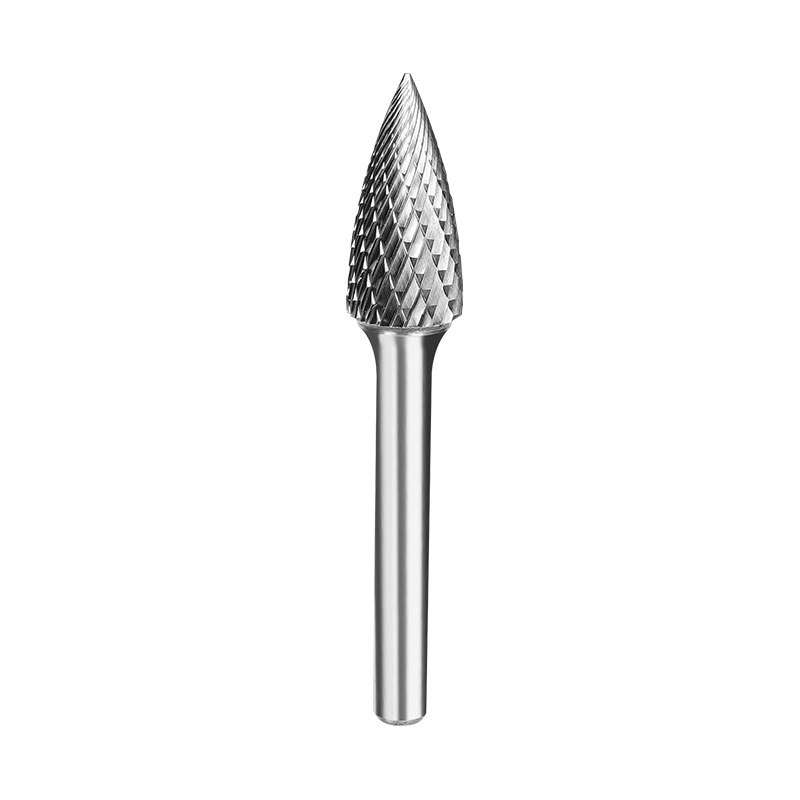
| árbol | Superficies contorneadas y áreas estrechas |
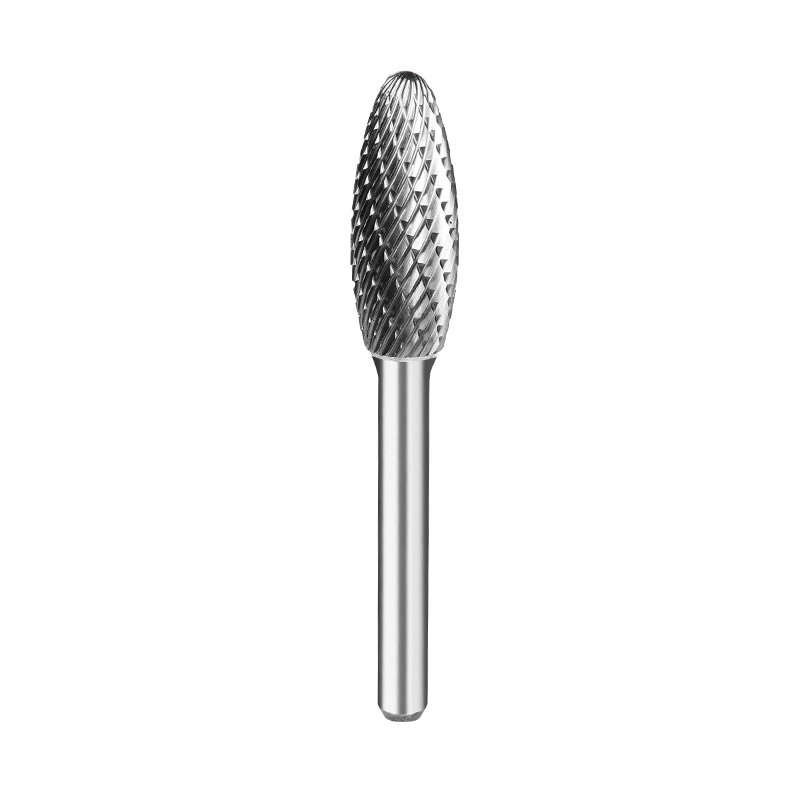
| llama | Ranuras, radios y contornos detallados. |
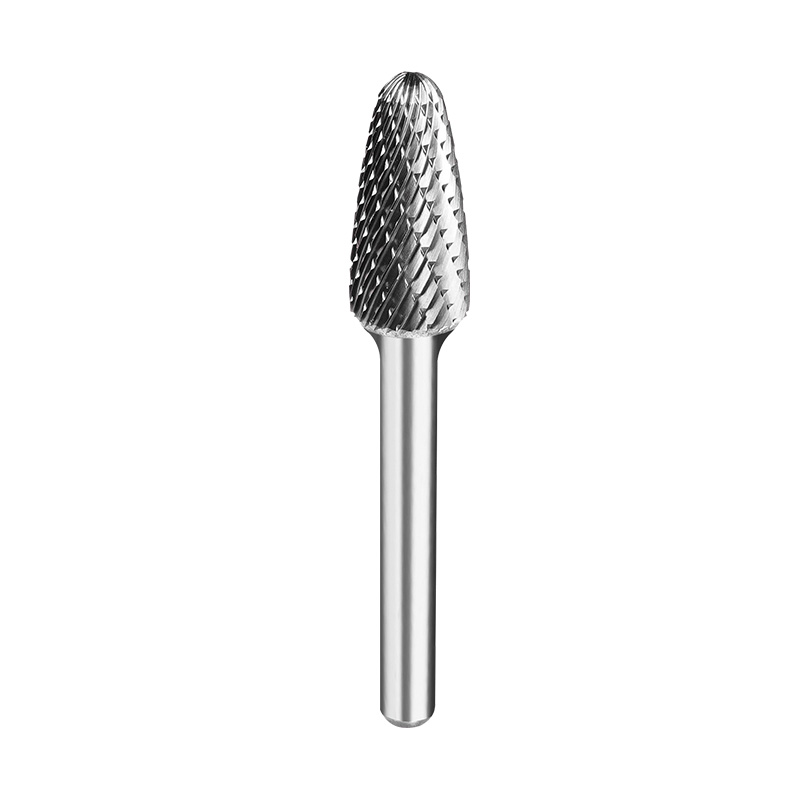
| Cono | Superficies en ángulo, ranuras y acceso restringido |
La mejor forma depende de la geometría de la pieza de trabajo.
Por ejemplo, una fresa de carburo con forma de bola puede ser más conveniente para crear o ampliar una cavidad redondeada, mientras que una fresa cilíndrica puede proporcionar un mejor control en superficies relativamente planas.
Para la producción OEM, puede resultar útil estandarizar varias formas de rebabas según geometrías de componentes recurrentes en lugar de permitir a los operadores seleccionar herramientas completamente mediante prueba y error.
Cómo evitar que se acumulen virutas de aluminio
Un equipo de producción puede utilizar una lista de verificación simple para reducir la carga:
| Punto de control | Acción recomendada |
|---|---|
| Selección de rebabas | Utilice un corte adecuado de aluminio/no ferroso |
| Condición de rebaba | Reemplazar herramientas excesivamente desgastadas o dañadas. |
| RPM | Haga coincidir la velocidad con el diámetro de la rebaba y las especificaciones del fabricante. |
| Presión | Utilice presión controlada y evite forzar el corte. |
| Lubricación | Utilice una ayuda de corte adecuada compatible con aluminio cuando sea necesario |
| movimiento | Mantenga la rebaba en movimiento durante la eliminación del material. |
| limpieza | Elimine el aluminio acumulado antes de que afecte significativamente el corte. |
| Inspección de herramientas | Compruebe la rebaba y la amoladora antes de la producción. |
| sujeción de piezas | Asegure la pieza de trabajo para reducir la vibración. |
| Formación de operadores | Establecer procedimientos de corte consistentes |
Estos pasos son especialmente importantes cuando varios operadores realizan la misma tarea. Un proceso estandarizado puede reducir las diferencias en la vida útil de la herramienta y la calidad de la superficie entre estaciones de trabajo.
Qué hacer cuando una fresa de carburo ya está obstruida
Si el aluminio ya se ha metido en las ranuras de corte, empujarlo solo empeorará las cosas.
Primero, corte la energía de la herramienta giratoria y espere a que se detenga por completo. En serio, nunca intentes limpiar una rebaba mientras todavía está girando.
Después de sacarlo del portaherramientas, revise el cabezal de corte para ver si:
Si la rebaba se ve bien estructuralmente y simplemente está pegada, puedes intentar limpiar el aluminio usando cualquier método que recomiende el fabricante.
Solo asegúrese de que el método de limpieza coincida con el grado de carburo y cualquier recubrimiento especial de la herramienta. Los equipos de producción no deberían arrojarle productos químicos al azar sin comprobar primero las reglas de compatibilidad y seguridad.
Y recuerde, si una rebaba está realmente agrietada o dañada, no crea que es bueno hacerlo solo porque quitó el aluminio visible. Ejecutar una herramienta comprometida a altas velocidades genera problemas.
Cómo la calidad de las fresas de carburo afecta el procesamiento de aluminio
Para los compradores industriales, la forma y la consistencia de la rebaba son muy importantes.
Dos rebabas pueden parecer idénticas en papel con el mismo diámetro, pero no le darán los mismos resultados si sus ángulos de flauta, calidad del carburo, precisión de rectificado o concentricidad están ligeramente desviados.
Cuando investiga a un proveedor de fresas de carburo, los compradores B2B deben preguntar sobre:
Para pedidos recurrentes en tienda, las pruebas de muestra son su mejor amigo. Una prueba práctica comparará las tasas de eliminación de material, el acabado de la superficie, el calor de la herramienta, la frecuencia con la que se obstruye y la vida útil total de la herramienta en sus condiciones de trabajo reales.
Eso le brindará datos mucho más útiles para tomar una decisión de compra que simplemente mirar la apariencia de la herramienta o el precio unitario.
Consideraciones de seguridad al utilizar fresas rotativas de carburo
Estas rebabas giran a velocidades increíblemente altas y pueden convertir fácilmente astillas o fragmentos rotos en metralla voladora si algo falla.
Los operadores siempre deben cumplir con las pautas de seguridad de los fabricantes de herramientas y amoladoras. Eso significa usar protección completa para los ojos y la cara, bloquear la pieza de trabajo, vigilar su ropa y asegurarse de que la máquina esté en buenas condiciones.
Cuando cargue la fresa, asegúrese de que el vástago esté enterrado profundamente y seguro en el collar, tal como lo indica el manual. Además, revise rápidamente su amoladora: si los cojinetes están desgastados o vibra como loco, arréglelo primero.
Y nunca exceda las RPM nominales de la fresa o herramienta rotativa.
La gente suele equivocarse al cambiar entre diferentes tamaños. Una velocidad alta que funciona perfectamente para una rebaba pequeña puede destruir fácilmente un cabezal de corte mucho más grande.
Un proceso práctico de selección de fresas de carburo de aluminio
Si compra estas herramientas al por mayor para producción, seguir un proceso sencillo puede ahorrarle muchas pruebas y errores.
Primero, conozca su material y la geometría de la pieza.
A continuación, determine el trabajo principal: desbarbar, limpiar soldaduras, abrir ranuras, dar forma, preparar bordes, trabajar cavidades o mezclar superficies.
Luego seleccione la forma de rebaba adecuada y un diseño de flauta diseñado específicamente para aluminio o metales no ferrosos.
Después de eso, establezca sus RPM operativas según el diámetro de la rebaba y las especificaciones del proveedor.
Finalmente, pruebe la configuración en su línea de producción real.
Los números que realmente desea rastrear incluyen:
Este enfoque permite a los equipos de adquisiciones e ingeniería evaluar las fresas de carburo en función del rendimiento real de la producción, en lugar de solo el precio.
Preguntas frecuentes sobre fresas de carburo para aluminio
¿Puedes usar una fresa de carburo en aluminio?
Sí, absolutamente. Se utilizan todo el tiempo para desbarbar, dar forma, limpiar soldaduras y acaparar material. Pero si desea una conducción suave, realmente desea un corte no ferroso o específico para aluminio para ayudar a eliminar las virutas y evitar obstrucciones.
¿Por qué mi fresa de carburo sigue obstruyéndose con aluminio?
Por lo general, es una combinación de una geometría de flauta incorrecta, demasiado calor, RPM incorrectas, empujar la herramienta con demasiada fuerza o simplemente una eliminación deficiente de las virutas. Las fresas específicas para aluminio tienen canales abiertos más anchos para evitar que el metal se acumule.
¿Una fresa de carburo de doble corte es buena para el aluminio?
Puede funcionar en caso de necesidad, pero una fresa estándar de doble corte no es la mejor opción para el trabajo diario en aluminio. Si la obstrucción es un problema constante, será mucho mejor que utilice un corte de aluminio exclusivo.
¿Qué RPM debo usar para una fresa de carburo de aluminio?
No existe un único "número mágico". Todo depende del tamaño de la rebaba, del estilo de la flauta y de su molinillo específico. Verifique siempre el rango operativo recomendado y la velocidad máxima antes de comenzar la producción.
¿Cómo puedo hacer que una fresa de carburo dure más al cortar aluminio?
Utilice la geometría adecuada específica del aluminio, mantenga las RPM donde pertenecen, no presione demasiado, controle el calor, mantenga la herramienta en movimiento, use lubricante si el trabajo lo permite y deseche las herramientas desgastadas.
¿Qué deberían considerar los fabricantes al comprar fresas de carburo para aluminio?
Los compradores deben mirar más allá del precio unitario. Cosas como la calidad del carburo, el diseño de la flauta, la consistencia dimensional, la concentricidad y el control de calidad del proveedor juegan un papel muy importante en el costo total de su operación de mecanizado.
Cree un proceso de desbarbado de aluminio más consistente
Al final del día, un proceso de desbarbado de aluminio fluido se reduce a que todo el sistema trabaje en conjunto: la geometría de la herramienta, la velocidad, la presión que aplica, la lubricación y cómo el operador maneja la herramienta.
Si sus fresas se convierten constantemente en bloques sólidos de aluminio, el primer paso es analizar la configuración y la elección de herramientas. Cambiar a una fresa no ferrosa adecuada, reducir la presión y ajustar las RPM generalmente puede solucionar la causa raíz.
Para las líneas industriales, la mejor herramienta es aquella que le brinda un rendimiento de corte confiable día tras día en su taller. Probar algunas formas diferentes en piezas reales es la forma más rápida de encontrar una configuración consistente y dejar de consumir su presupuesto de herramientas.
Coopera con nosotros ahora
Contáctenos
Characteristic Industrial Park, Furong Town, Yueqing City, Zhejiang Province, China.
+86-13757799073
+86-13587713956